
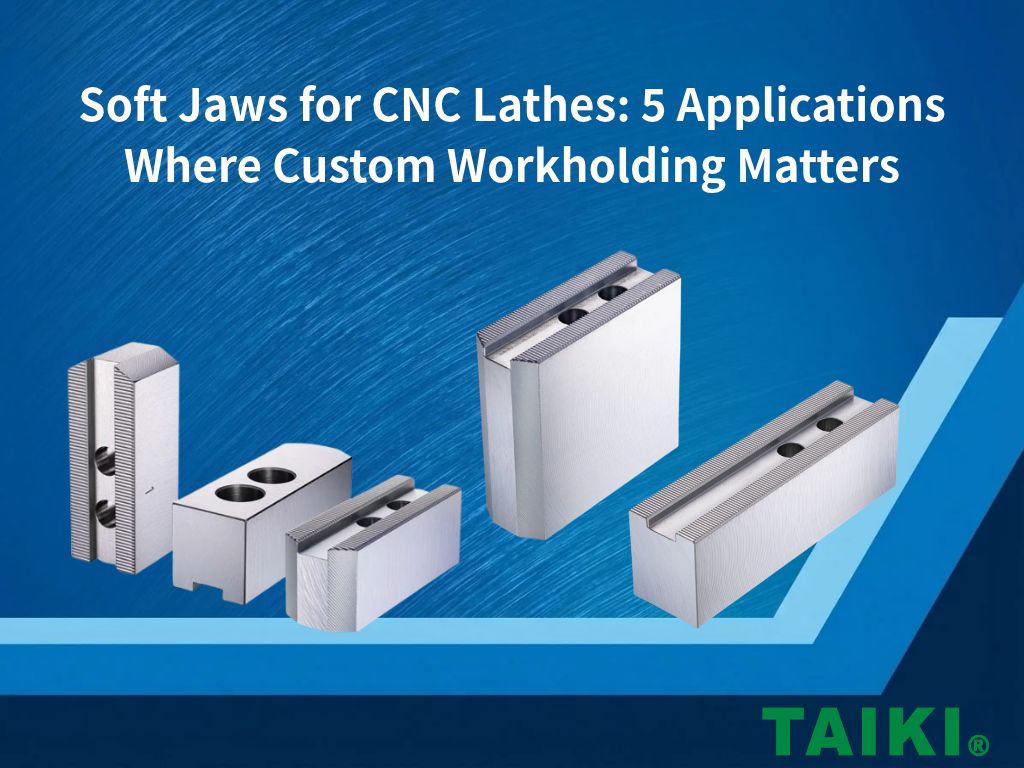
油壓生爪(Soft Jaws)是 CNC 車床工件夾持的重要配件, 尤其當標準夾持面無法充分配合工件形狀、表面狀態或加工需求時, 可透過加工生爪夾持面,建立符合特定工件的夾持輪廓。 相較於適合重複夾持相容工件的硬爪, 生爪提供更靈活的客製化夾持方式。
然而,並非所有 CNC 車削加工都適合使用相同的生爪配置。 薄壁零件、已完成表面加工的工件、不規則形狀零件、 二次加工工件,以及重複性量產作業, 各自面臨不同的工件夾持挑戰。
本文將介紹五種需要客製化工件夾持的 CNC 加工應用, 說明不同生爪設計如何對應加工需求, 並整理製造商在選擇 CNC 車床油壓生爪時應注意的關鍵因素。
油壓生爪在 CNC 車削加工中的用途是什麼?
油壓生爪是一種可加工的夾頭夾爪, 能依照特定工件的尺寸或外形加工夾持面。 生爪通常安裝於相容的動力夾頭上, 並根據實際工件需求進行夾持輪廓加工。
相較於硬爪,生爪能讓製造商依照不同零件需求, 調整夾持面的形狀與接觸方式。
主要用途包括:
- 依照工件形狀加工專用夾持輪廓。
- 為不同幾何形狀的工件提供合適的接觸面。
- 協助重複加工時維持一致的工件定位。
- 配合需要特定夾持高度、寬度或延伸距離的零件。
- 在適當設計下,降低不必要的局部夾持壓力集中。
生爪的夾持效果並非只取決於材質, 還必須同時考慮夾爪形狀、夾持力、 安裝相容性、加工條件與工件支撐方式。
對 CNC 加工製造商而言, 生爪的主要優勢是能讓夾持配置配合工件需求, 而不是要求所有工件都使用相同的夾持方式。
應用一:薄壁與易變形工件的夾持
為什麼薄壁零件不容易穩定夾持?
當夾持力集中在有限的接觸面積時, 薄壁工件容易產生變形。
常見工件包括:
- 薄壁圓筒形外殼。
- 輕量化金屬套筒。
- 中空零件。
- 壁厚較薄、結構剛性較低的工件。
當夾持壓力過大或分布不均時, 工件可能在夾緊狀態下產生變形。 加工完成並鬆開夾頭後, 零件可能因彈性回復而產生尺寸差異, 影響最終加工精度。
因此,單純提高夾持力, 不一定能有效改善薄壁工件的加工問題。
油壓生爪如何協助降低工件變形?
生爪可依照工件外形加工適當的夾持輪廓, 改善夾爪與工件之間的接觸條件。
對於需要較寬夾持接觸面的應用, 可考慮加寬型油壓生爪(Extra Width Soft Jaws)。 較寬的夾爪配置,在適當設計下, 有助於讓夾持負荷分布於合適的接觸區域。
代機工業提供不同尺寸的加寬型油壓生爪, 可依工件形狀、夾頭規格與加工條件評估選用。
但必須注意,較寬的夾爪並不代表一定能消除變形。 仍需綜合評估夾持力、接觸輪廓、 工件壁厚與實際切削負荷。
應用二:已完成表面加工工件的夾持
為什麼已加工表面需要特別注意夾持方式?
在 CNC 生產過程中, 部分零件需要在前一道加工完成後, 再次夾持已加工的表面。
這些表面可能具有以下要求:
- 表面粗糙度。
- 尺寸精度。
- 同心度。
- 外觀品質。
- 避免產生不必要的夾持痕跡。
如果夾持輪廓與工件不匹配, 局部接觸壓力可能損傷已完成加工的表面, 也可能造成定位不一致。
客製化加工生爪如何保護已加工工件?
生爪可依照零件尺寸, 加工與工件相對應的夾持輪廓。
適當的夾持輪廓有助於提高接觸一致性, 並減少不必要的局部壓力集中。
例如,當工件需要夾持先前已車削完成的圓柱表面時, 加工人員可以透過生爪搪孔, 建立符合工件直徑的夾持面。
實際效果仍取決於生爪加工精度與正確的裝夾設定。
其他注意事項包括:
- 保持夾持面清潔。
- 避免切屑殘留在夾爪與工件之間。
- 選擇適當的夾持力。
- 確認足夠的夾持接觸範圍。
- 試夾後檢查工件表面狀態。
生爪並不能保證完全不留下夾痕。 是否適用仍須依照工件材質、 表面品質要求與實際夾持條件判斷。
應用三:不規則與非標準形狀工件的夾持
為什麼不規則工件難以使用標準夾爪?
並非所有 CNC 車削零件都具有簡單的圓柱形夾持面。
部分工件可能具有:
- 階梯式外徑。
- 凸出結構。
- 內縮的夾持位置。
- 特殊外形輪廓。
- 有限的可夾持區域。
標準夾爪配置可能無法提供足夠的接觸面, 或無法滿足加工所需的避讓空間。
如果夾爪接觸到不適當的位置, 可能影響夾持穩定性, 甚至與刀具加工路徑產生干涉。
不同生爪配置如何對應特殊工件?
客製化工件夾持不只是加工標準生爪的接觸面, 還需要確認夾爪本身的尺寸, 是否能配合工件形狀與加工位置。
標準型油壓生爪(Standard Soft Jaws)
當標準生爪的尺寸足以提供適當的夾持範圍時, 可依工件需求加工專用的夾持輪廓, 適用於一般 CNC 車削加工。
加高型油壓生爪(Extra Height Soft Jaws)
當工件需要較高的夾持位置, 或必須調整垂直接觸位置時, 可考慮加高型油壓生爪。
代機工業提供多種尺寸的加高型油壓生爪,包括: 8 吋、 10 吋、 12 吋 及 15 吋加高型油壓生爪。
加長型油壓生爪(Extra Length Soft Jaws)
適用於需要延伸夾持距離的加工需求, 例如部分大直徑工件的夾持應用。
對於較複雜的工件, 加工人員還必須確認生爪是否具有足夠的可加工材料, 並確保夾持配置符合夾頭的操作限制。
應用四:維持二次加工的定位精度
為什麼二次加工的夾持方式很重要?
許多 CNC 車削零件需要進行不只一次的裝夾加工。
第一道加工完成後, 工件可能需要取下、翻面並重新夾持, 以加工另一端或其他特徵。
這時會產生新的夾持挑戰: 第二次裝夾必須讓工件相對於第一道加工建立的 基準面或特徵,維持一致的定位。
夾持接觸不良或定位不一致,可能造成:
- 工件偏擺。
- 同心度誤差。
- 軸向定位差異。
- 尺寸變異。
- 額外的設定與檢驗時間。
油壓生爪如何提升二次加工的定位一致性?
加工人員可以依照已加工完成的工件直徑, 對生爪進行搪孔加工, 建立專用的夾持輪廓。
當生爪加工正確, 並搭配適當的定位方式時, 有助於第二次裝夾時維持較一致的工件位置。
為確保加工結果,建議確認以下問題:
- 哪一個已加工表面將作為定位基準?
- 夾持輪廓是否符合該基準面?
- 工件是否需要軸向定位擋塊?
- 夾持力是否符合工件需求?
- 相同設定是否能在多個工件之間重複使用?
此外,也可利用生爪加工輔助配件進行準備。
例如,生爪成型圈(Jaw Boring Rings) 與生爪成型治具(Jaw Boring Fixtures), 可協助在生爪加工時建立所需的夾爪位置。
應用五:提升重複生產的夾持一致性
為什麼生爪準備會影響 CNC 量產效率?
生產效率不只取決於切削速度。
如果每次加工的工件位置不同, 操作人員可能需要增加檢驗、 修正或重新設定的時間。
這些額外作業會影響生產效率與加工一致性。
對於持續生產相同零件的作業, 適當準備的生爪配置, 可提供一致的工件夾持方式。
客製化生爪如何協助重複性生產?
生爪可針對特定零件加工專用輪廓, 並在夾爪狀態良好、設定維持正確的情況下, 重複用於後續工件。
這有助於標準化以下作業:
- 夾持位置。
- 接觸面形狀。
- 工件裝載方式。
- 裝夾設定流程。
- 檢驗與確認程序。
如果製造商需要生產多種不同零件, 也可依照不同工件形狀, 準備各自對應的生爪組。
但生爪並非所有重複性加工的最佳選擇。
當工件尺寸與加工條件適合時, 硬爪也可能是實用的替代方案, 不需要每次都加工專用的夾持輪廓。
因此,選型時應同時考慮加工要求與預期生產數量。
不同生爪類型適合哪些加工需求?
不同的油壓生爪配置, 可對應不同的工件夾持需求。
| 生爪類型 | 常見應用 | 主要選型考量 |
|---|---|---|
| 標準型油壓生爪 | 一般 CNC 車削與客製化夾持輪廓 | 夾爪尺寸與可加工夾持面 |
| 加寬型油壓生爪 | 薄壁或容易變形的工件 | 較寬的接觸配置與適當夾持力 |
| 加長型油壓生爪 | 大直徑工件 | 延伸夾持距離與夾頭操作限制 |
| 加高型油壓生爪 | 需要較高夾持位置的工件 | 夾持高度與加工避讓空間 |
| 特殊 L 型油壓生爪 | 非標準夾持配置 | 工件幾何形狀與專用夾爪設計 |
代機工業提供標準型、加寬型、加長型、 加高型及特殊 L 型等不同生爪產品。 各型號在尺寸、齒距規格與夾爪形式上可能有所不同, 因此選型前應確認個別產品頁面的規格。
另外,也應區分不同類型的工件夾持產品。 例如,圓型生爪(Round Jaws)在代機工業產品目錄中 屬於獨立產品類別, 應依照其本身的夾持結構與用途進行評估。
選擇油壓生爪前應確認哪些條件?
選擇合適的油壓生爪, 必須同時評估工件需求與動力夾頭規格。
以下選型檢查表可協助縮小適用產品範圍。
| 選型因素 | 需要確認的項目 | 重要性 |
|---|---|---|
| 工件幾何形狀 | 直徑、長度、壁厚、夾持特徵 | 決定所需的夾持輪廓 |
| 夾爪尺寸 | 高度、寬度、長度、可加工材料量 | 影響夾持距離與接觸配置 |
| 夾頭相容性 | 安裝介面、齒距、螺栓配置 | 確保夾爪能正確安裝於指定夾頭 |
| 夾持力 | 所需夾持力與工件可容許變形量 | 降低工件滑動或變形風險 |
| 加工條件 | 切削負荷、主軸轉速、刀具空間 | 影響夾持穩定性 |
| 生產需求 | 批量、換線頻率、重複精度要求 | 協助選擇適合的夾爪配置 |
生爪齒距規格的相容性重要嗎?
非常重要。油壓生爪必須符合夾頭的安裝規格。
代機工業提供不同齒距規格的產品, 例如 1.5 mm × 60°、3.0 mm × 60° 及 1/16" × 90° 等配置。
即使夾爪外觀相似, 不同齒距規格也不能直接視為可互換。
選擇替換生爪前, 應確認動力夾頭的尺寸及安裝需求。
選擇尺寸更大的生爪,夾持效果一定比較好嗎?
不一定。
較大的生爪可能提供額外的夾持距離或接觸選擇, 但也可能帶來不同的負荷與空間限制。
合適的選擇取決於實際夾持位置、 工件形狀、夾頭能力及加工條件。
代機工業的 CNC 工件夾持解決方案
代機工業(TAIKI INDUSTRIAL CO., LTD.) 專注於各式動力夾頭適用的油壓生爪製造, 並提供完整的夾頭相關配件。
我們的產品系列可對應不同 CNC 加工需求, 從一般車削加工, 到需要特殊夾爪尺寸的工件夾持應用。
相關產品類型包括:
- 標準型油壓生爪: 適用於一般 CNC 車床的客製化夾持輪廓加工。
- 加寬型油壓生爪: 提供較寬的夾持配置, 適合評估用於薄壁或易變形工件。
- 加長型油壓生爪: 提供延伸夾持距離, 可對應部分大直徑工件的需求。
- 加高型油壓生爪: 提供額外的夾持高度, 適用於需要較高夾持位置的工件配置。
- 特殊 L 型油壓生爪: 可對應非標準的夾持需求。
- 生爪成型圈與成型治具: 協助進行生爪夾持面加工準備。
例如,代機工業的標準型油壓生爪, 可依不同型號提供不同材質、 齒距規格與夾爪形式。
選型時應優先確認夾頭型號、 工件尺寸及實際加工需求, 而非僅依照產品類別名稱判斷。
常見問題 FAQ
1. 油壓生爪適合夾持 CNC 薄壁工件嗎?
適合。生爪可依照工件外形加工夾持輪廓, 加寬型油壓生爪也可能提供適合薄壁工件的接觸配置。 但仍須考慮夾持力與工件剛性, 避免加工過程產生變形。
2. 油壓生爪可以改善二次加工的同心度嗎?
經過適當搪孔加工的生爪, 可協助一致地夾持先前已加工的基準表面。 但實際同心度仍取決於夾頭狀態、 生爪加工精度、工件定位方式及加工設定。
3. 什麼情況應選擇加長型或加高型油壓生爪?
當大直徑工件需要延伸夾持距離時, 可考慮加長型油壓生爪。 當工件需要較高的夾持位置時, 則可考慮加高型油壓生爪。 最終仍須確認夾爪尺寸、夾頭相容性與操作限制。
結論:依照工件夾持需求選擇合適的油壓生爪
油壓生爪並不侷限於單一 CNC 車削加工情境。 其可加工的夾持面, 能應用於薄壁零件、已完成加工的表面、 不規則工件、二次加工及重複性生產等需求。
然而,選擇合適的生爪, 不能只依照工件類型判斷。 製造商還必須綜合評估夾爪尺寸、 夾持輪廓、夾持力、夾頭相容性與加工條件。
代機工業提供多種油壓生爪與夾頭配件, 協助製造商因應不同的 CNC 工件夾持需求。
正在尋找適合 CNC 車床的油壓生爪嗎?
無論您需要 CNC 車床油壓生爪、 客製化夾持配置或相容的夾頭配件, 代機工業都能協助您評估合適的產品選項。
歡迎提供夾頭型號、工件尺寸及加工需求, 與我們討論適合的工件夾持方案。
聯絡代機工業